













Ошибки FANUC 740, 741, 742: Rigid Tap Alarm при нарезании резьбы
Alarm 740, 741 или 742 останавливает цикл резьбонарезания прямо в отверстии, а иногда оставляет в нём сломанный метчик. Все три кода относятся к режиму жёсткого нарезания (Rigid Tapping), в котором шпиндель работает как следящая ось, синхронизированная с подачей по Z. Причина может быть и в управляющей программе, и в параметрах, и в датчике положения шпинделя, и в приводе, поэтому «лечить» ошибку заменой платы без диагностики не стоит. Ниже — что означают коды, сгруппированные таблицы причин и порядок проверки от простого к сложному.
- Как устроено жёсткое нарезание резьбы
- Что означают коды 740, 741 и 742
- Программа и технология: самые частые причины
- Шпиндель, датчик положения и параметры
- Ось Z, механика и инструмент
- Порядок диагностики
- Смежные аварии и профилактика
- Заключение
Как устроено жёсткое нарезание резьбы
При обычном нарезании с плавающим патроном метчик сам компенсирует рассогласование между подачей и вращением. При жёстком нарезании (Rigid Tapping) метчик закреплён жёстко, и компенсировать нечем: числовое программное управление (ЧПУ) само держит строгое соотношение между углом поворота шпинделя и перемещением по Z. Для этого шпиндель переходит из режима регулирования скорости в режим позиционирования, а обратная связь идёт от датчика положения шпинделя — position coder или встроенного энкодера двигателя. Если вы хотите подробнее разобраться в типах датчиков, начните со статьи про энкодеры и их разновидности.
Базовое соотношение для метчика: подача F (мм/мин) равна частоте вращения S (об/мин), умноженной на шаг резьбы P (мм). Например, для шага 1,5 мм и S1000 подача составит F1500. Если это соотношение нарушено, ЧПУ будет догонять рассогласование, и рано или поздно отклонение превысит допустимое.
Типовая запись цикла на фрезерной стойке FANUC:
- M29 S1000 — включение режима жёсткого нарезания и задание частоты вращения (на ряде систем режим включается параметром, а M29 не нужен);
- G84 X… Y… Z… R… F1500 — сам цикл правой резьбы; для левой используется G74.
Порядок кодов и необходимость M29 зависят от модели стойки и настроек. Сверяйтесь с руководством оператора вашего станка.
Что означают коды 740, 741 и 742
Это группа аварий Rigid Tap Alarm. В большинстве редакций документации FANUC для серий 0i и 30i/31i/32i они трактуются так. Все три относятся к шпинделю, а отклонение оси подачи диагностируется отдельными сервоаварийными кодами. Опасность общая: при срабатывании в процессе резания метчик остаётся в детали, а повторный пуск без анализа причины часто ломает его окончательно.
| Код | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| 740 Rigid Tap Alarm: Excess Error | Отклонение положения шпинделя в остановленном состоянии превысило допустимое значение | Шпиндель «уходит» под нагрузкой в точке разворота; слишком малый предел отклонения; заклинивание метчика | Состояние метчика и отверстия, параметры предела отклонения в остановке, усиление контура шпинделя |
| 741 Rigid Tap Alarm: Excess Error | Отклонение положения шпинделя при движении превысило допустимое значение | Слишком большие S или ускорение, недостаточный момент на выбранном диапазоне, тупой метчик, несогласованные F и S | Соотношение F = S × P, диапазон (передача) шпинделя, постоянные времени разгона и торможения |
| 742 Rigid Tap Alarm: LSI Overflow | Переполнение счётчика позиции шпинделя (LSI) при жёстком нарезании | Неверные параметры передаточного отношения или числа импульсов датчика, чрезмерная заданная частота вращения | Параметры датчика положения и передаточных отношений, максимальная S в режиме жёсткого нарезания |
Важная оговорка: точная формулировка и допустимые значения зависят от модели стойки, версии ПО и конфигурации станка. Окончательный смысл кода сверяйте с руководством по обслуживанию и перечнем параметров вашего станка. Общий обзор других кодов см. в статье «FANUC: коды ошибок ЧПУ».
Программа и технология: самые частые причины
Эта группа относится к управляющей программе и режимам резания. Здесь железо обычно исправно, а авария возникает из-за несогласованных данных: ЧПУ физически не может обеспечить заданное сочетание подачи и вращения. Такие ошибки устраняются без разборки шкафа, поэтому проверять их нужно первыми.
| Код | Проявление | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| 741 | Авария на разгоне или при входе метчика в материал | F не равна S × P; в программе задан шаг, не соответствующий метчику | Строку цикла G84/G74: значения F, S и шага; режим подачи G94/G95 |
| 741 | Авария только на больших оборотах | Заданная S выше, чем позволяет момент двигателя в выбранном диапазоне | Снизить S; проверить, какой диапазон шпинделя включается кодом M-функции |
| 740 | Авария в точке реверса на дне отверстия | Метчик упирается в дно глухого отверстия: не хватает глубины или выбега | Глубину отверстия и значение Z, плоскость R, длину рабочей части метчика |
| 742 | Авария сразу после старта цикла | Слишком высокая S для режима жёсткого нарезания; ошибка в программе или в макросе | Верхний предел оборотов для жёсткого нарезания в параметрах и фактическое S в блоке |
| 740 / 741 | Авария только на одной программе или в одном отверстии | Неверный диаметр сверла под резьбу, увеличенный момент резания | Диаметр подготовленного отверстия, наличие стружки, СОЖ в зоне резания |
Обратите внимание на выбор метчика и подачу СОЖ: метчики для жёсткого нарезания имеют иной профиль и отвод стружки. Тема подачи охлаждения подробно раскрыта в статье про системы подачи СОЖ.
Шпиндель, датчик положения и параметры
Группа касается контура управления шпинделем: двигатель, усилитель шпинделя, датчик положения и связанные параметры. Такие аварии опаснее: они могут быть признаком развивающегося отказа и повторяются на разных программах, а при ошибке в параметрах шпиндель способен вести себя непредсказуемо.
| Код | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| 742 | Переполнение счётчика позиции | Параметры передаточного отношения шпиндель — датчик не соответствуют реальной кинематике; изменён датчик или ремень | Параметры числа импульсов датчика и передаточных отношений по диапазонам, сверка с документацией станка |
| 740 / 741 | Отклонение шпинделя превышает предел | Загрязнение, ослабление крепления или износ датчика положения; повреждённый кабель обратной связи | Крепление и чистоту датчика, разъёмы и экран кабеля, отсутствие масла и СОЖ в разъёме |
| 741 | Отклонение при разгоне и торможении | Слишком малое усиление контура положения шпинделя или слишком короткое время разгона | Параметры усиления и постоянных времени для жёсткого нарезания в каждом диапазоне |
| 740 / 741 | Нестабильное вращение, рывки | Проскальзывание приводного ремня, износ подшипников шпинделя, неисправность усилителя шпинделя | Натяжение ремня, люфт и шум шпинделя, коды аварий на экране усилителя |
| Любой из трёх | Авария возникла после замены узла | Не сделана настройка параметров под новый датчик или двигатель; не выполнена привязка нуля шпинделя | Список изменённых параметров, документацию на заменённый узел, наличие резервной копии параметров |
Если рядом с Rigid Tap Alarm на экране появляются аварии шпиндельного усилителя, сначала разберитесь с ними: они дают более точное указание на причину. Подробности — в материалах про SP-аварии шпинделя FANUC и про ошибку 750 (Spindle Serial Link Start Fault).
Если диагностика показала отказ усилителя оси Z и его нужно заменить, подбирайте модель строго по артикулу и серии привода. Ниже — позиция из каталога для примера; совместимость с вашим станком уточняйте у специалистов.
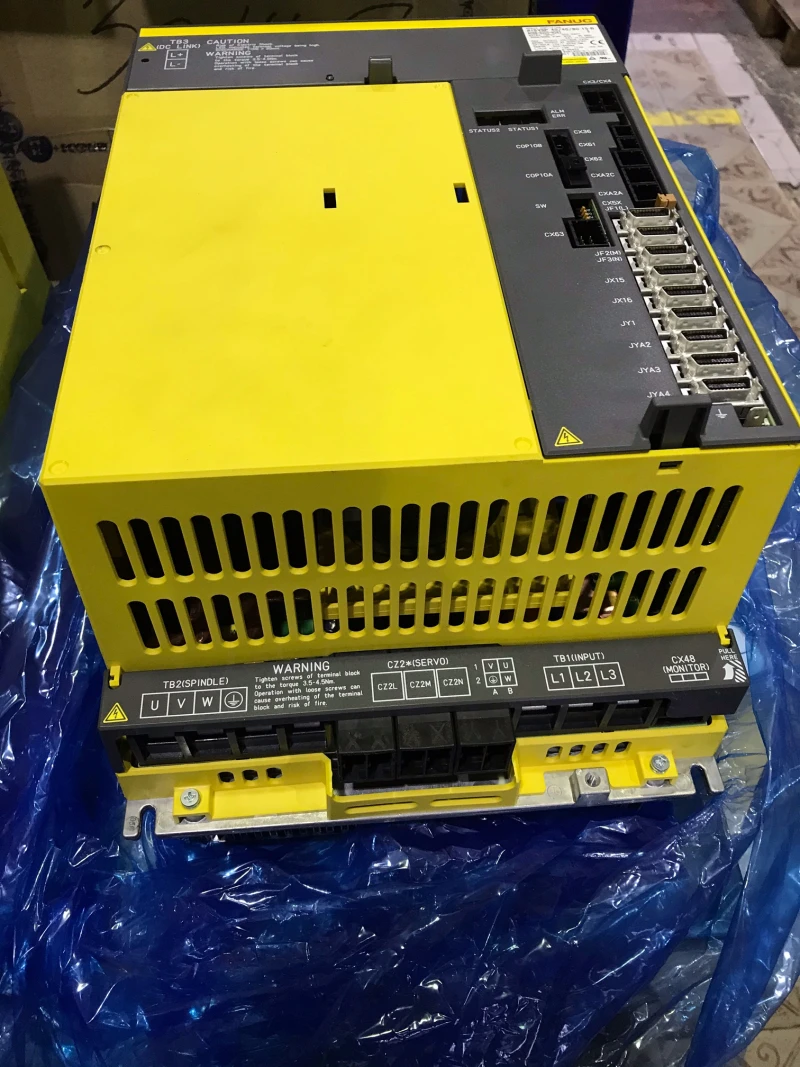
Усилитель серии A06B для приводов подач FANUC. Рассматривается как замена, если проверка подтвердила отказ силовой части привода.
Другие модели усилителей смотрите в разделе сервоусилители.
Ось Z, механика и инструмент
Хотя коды 740–742 касаются шпинделя, на практике рассогласование шпинделя и оси Z вызывается и механикой подачи: любое отставание Z нарушает синхронность и приводит к росту отклонения. Кроме того, сам метчик и крепление инструмента влияют на момент и стабильность процесса. Опасность — поломка метчика и повреждение резьбы в детали; кроме того, люфт ШВП даёт брак даже при отсутствии аварии.
| Проявление | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| 741 при большой глубине резьбы | Растёт момент по мере врезания | Стружка забивает канавки, недостаточная смазка, тупой метчик | Состояние метчика, подачу СОЖ, глубину резьбы и тип метчика (отвод стружки) |
| 740 / 741, резьба «рваная» или с завышенным шагом | Нет жёсткой синхронизации в механике | Люфт ШВП (шарико-винтовой передачи) по Z, ослабленные опоры, износ | Люфт и осевой зазор винта, затяжку гаек и опор, тепловой рост по Z |
| Проскальзывание инструмента | Метчик проворачивается в оправке | Износ цанги или патрона, неподходящая оправка | Оправку, цангу, квадрат хвостовика метчика |
| Аварии SV0410/SV0411 по Z вместе с Rigid Tap | Избыточное отклонение оси подачи | Перегрузка оси, неисправность привода или мотора Z | Диагностику оси Z отдельно — см. статью про SV0410 и SV0411 |
О диагностике люфта и компенсации подробнее — в материале «Люфт ходового винта ШВП: диагностика и компенсация».
Порядок диагностики
Начинайте с самого дешёвого и безопасного: программа и инструмент, затем параметры, затем кабели и датчик, и только потом привод и платы. Не сбрасывайте аварию многократно подряд: повторные пуски под нагрузкой ломают метчик и перегружают привод.
- Зафиксируйте обстоятельства. Какой код, на какой программе и отверстии, на какой частоте вращения, при разгоне, в глубине или на реверсе. Сохраните показания диагностики шпинделя и истории аварий.
- Извлеките метчик и проверьте отверстие. Оцените износ, налипание, диаметр отверстия под резьбу, выход стружки.
- Проверьте программу. F = S × P, наличие M29 там, где он нужен, корректность диапазона шпинделя, глубины и плоскости R.
- Прогоните цикл вхолостую на сниженной S без детали или с пробным отверстием. Если авария исчезла на малых оборотах, причина в момента и ускорении (параметры, диапазон, режимы резания).
- Сравните параметры с резервной копией. Особенно после ремонта, замены датчика, двигателя или обновления ПО.
- Осмотрите цепь датчика положения. Крепление, загрязнение, разъёмы, экран кабеля. Подробнее о типовых ошибках чтения — в статье «Ошибки чтения энкодера».
- Проверьте механику. Ремень шпинделя, подшипники, люфт ШВП по оси Z.
- Только после этого оценивайте усилитель и платы.
Как отличить отказ платы управления от отказа силовой части. Ориентиры такие:
- Если авария повторяется строго в одном режиме и устраняется изменением программы или параметров — это не плата, а настройка или технология.
- Если на экране усилителя шпинделя или оси есть собственный код (перегрев, перегрузка, ошибка обратной связи), причина в приводе или датчике. Работайте с этим кодом.
- Если шпиндель в обычном режиме (S-вращение, ориентация) работает чисто, а ошибка возникает только в жёстком нарезании, в первую очередь подозревайте параметры, датчик положения и синхронизацию, а не силовую часть.
- Если сбои хаотичны, не привязаны к программе, сопровождаются потерей связи по сервошине или перезагрузками, увеличивается вероятность отказа платы или блока питания. Перед заменой проверьте питание, разъёмы и заземление.
Общий подход к разбору кодов описан в материале «Диагностика ЧПУ по коду ошибки». Если вы не уверены в безопасности самостоятельных измерений в силовом шкафу, лучше обратиться к специалистам по ремонту промышленного оборудования.
Если при проверке цепи обратной связи выяснилось, что кабель повреждён, его заменяют на изделие с тем же артикулом. Позиция из каталога ниже приведена как пример; назначение и совместимость сверяйте по документации вашего станка.
Кабель FANUC для замены повреждённого соединения. Перед заказом сверьте артикул с маркировкой на установленном кабеле.
Смежные аварии и профилактика
Rigid Tap Alarm редко приходит один. Ниже — коды, которые чаще всего встречаются рядом, и что они подсказывают.
| Код | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| SV0410, SV0411 | Избыточное отклонение оси подачи | Перегрузка оси, механика, параметры | Ось Z, ШВП, усилитель оси |
| SP-аварии | Сбой усилителя или двигателя шпинделя | Перегрев, перегрузка, обратная связь | Индикацию на усилителе шпинделя, охлаждение |
| 750 | Ошибка запуска последовательной связи шпинделя | Кабель связи, питание усилителя, плата | Кабель оптической или последовательной линии, питание |
Чтобы Rigid Tap Alarm возникал реже:
- подбирайте метчики для жёсткого нарезания и своевременно заменяйте изношенные;
- не ставьте режимы «на пределе» момента шпинделя в выбранном диапазоне;
- держите параметры в резервной копии и фиксируйте любые изменения;
- периодически проверяйте крепление и загрязнённость датчика положения шпинделя;
- контролируйте люфт ШВП по Z и состояние приводного ремня.
FAQ: частые вопросы
Что означают ошибки FANUC 740, 741 и 742?
Это группа Rigid Tap Alarm при жёстком нарезании резьбы. 740 и 741 — избыточное отклонение положения шпинделя в остановке и в движении, 742 — переполнение счётчика позиции (LSI Overflow). Точную формулировку уточняйте в руководстве вашей стойки.
Можно ли просто сбросить аварию и продолжить нарезание?
Сбросить можно, но повторять цикл без выяснения причины не стоит: метчик в отверстии легко ломается, а привод работает под перегрузкой. Сначала извлеките инструмент и проверьте программу и режимы.
Почему авария возникает только на высоких оборотах?
Чаще всего не хватает момента шпинделя в выбранном диапазоне или слишком короткое время разгона. Проверьте соотношение F = S × P, включённый диапазон шпинделя и параметры усиления и постоянных времени.
Нужно ли менять датчик положения шпинделя при ошибке 742?
Не обязательно. Код 742 нередко связан с неверными параметрами передаточных отношений или числа импульсов, особенно после замены узла. Сначала сверьте параметры, а затем проверьте датчик и кабель.
Как понять, что причина в приводе, а не в настройках?
Если в обычных режимах шпиндель работает устойчиво, а авария возникает только при жёстком нарезании, подозревайте настройки и синхронизацию. Собственные коды на усилителе, перегрев и хаотичные сбои указывают на привод или питание.
Заключение
Коды 740 и 741 говорят об избыточном отклонении шпинделя в остановке и в движении, код 742 — о переполнении счётчика положения. В большинстве случаев причина лежит в технологии и настройках: несогласованные подача и обороты, недостаточный момент в выбранном диапазоне, неверные параметры или загрязнённый датчик. Привод и плату стоит подозревать после того, как исключены программа, инструмент, механика и цепь обратной связи.
Если авария повторяется, а причину найти не удаётся, специалисты ООО «Эффективное производство» помогут с диагностикой, подбором усилителей, кабелей и других комплектующих FANUC по артикулу.
Связанные материалы
Читайте также